Artykuł sponsorowany
Kiedy układ przelotowy w magazynie stolarki porządkuje wydawanie profili i szkła
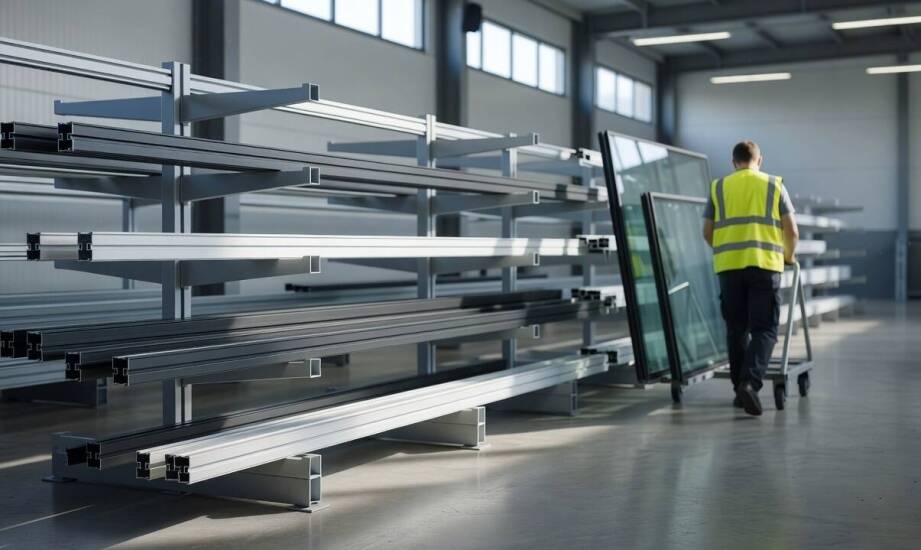
W codziennej pracy zakładu stolarki okiennej mieszanie partii profili aluminiowych i PVC o różnych terminach dostaw regularnie zaburza rytm produkcji. Pracownicy często tracą czas na przeszukiwanie tradycyjnych miejsc składowania, próbując znaleźć wolną przestrzeń na ramy i skrzydła o długości sięgającej sześciu metrów. Cofanie kompletacji zamówień staje się nieuniknione, gdy nowsze dostawy zastawiają materiał wymagający pilnego przetworzenia. Brak płynnego obiegu surowca nie tylko opóźnia wydawanie detali na linie montażowe, ale także stwarza ryzyko zarysowań wrażliwych powierzchni podczas wielokrotnego przekładania paczek. Odpowiednia organizacja przestrzeni magazynowej eliminuje przestoje i stabilizuje zaopatrzenie gniazd roboczych, tworząc fundament dla wydajnej pracy całego zakładu.
Organizacja przepływu materiałów według zasady FIFO
Prawidłowo zaprojektowany regał przelotowy ładuje surowce z jednej strony, a wydaje z przeciwnej, wykorzystując do tego wytrzymałe bieżnie rolkowe lub pochylone prowadnice ślizgowe. Taki mechanizm wymusza automatyczną rotację zapasów według rygorystycznej zasady pierwszoplanowej, co ma fundamentalne znaczenie przy asortymencie podlegającym procesom starzenia lub ścisłej kontroli jakości. Profile aluminiowe, okleinowane ramy PVC oraz folie ochronne zachowują pełne właściwości techniczne tylko wtedy, gdy trafiają na produkcję w odpowiedniej kolejności chronologicznej. Tafle szkła float lub pakiety zespolone wymagają bezwzględnej izolacji starszych partii od nowszych dostaw, co zapobiega powstawaniu mikrouszkodzeń na krawędziach.
Magazynowanie długich elementów konstrukcyjnych i ciężkich tafli szkła narzuca surowe wymagania wobec nośności całej instalacji. Prowadnice buduje się z zamkniętych profili stalowych, które stabilnie przenoszą naciski wielotonowych ładunków układanych sztuka za sztuką. Punkty podparcia rozmieszcza się z reguły co osiemdziesiąt centymetrów, co skutecznie zapobiega odkształcaniu się długich sztang pod wpływem własnego ciężaru. Szerokość pojedynczych kanałów ładunkowych dopasowuje się do gabarytów standardowych pakietów profili, najczęściej zachowując wymiary w przedziale od dwudziestu do czterdziestu centymetrów. Konstruktorzy uwzględniają również odpowiedni prześwit manewrowy, ułatwiający płynne dokowanie platform odbierających asortyment.
Ograniczanie zatorów między strefą przyjęć a produkcją
Podział hali na wyraźne strefy operacyjne z przypisanym kierunkiem ruchu drastycznie redukuje ryzyko powstawania wąskich gardeł logistycznych. W strefie przyjęć układ przelotowy pozwala na bezpośrednie zasilenie torów spadowych z rampy rozładunkowej, omijając etap tymczasowego składowania na posadzce. W buforze zlokalizowanym tuż przed halą produkcyjną system ten utrzymuje stałą gotowość do natychmiastowego wydania najstarszych partii materiału. Operatorzy pił i centrów obróbczych otrzymują surowiec we właściwym tempie, bez konieczności oczekiwania na zwolnienie alejek przez operatorów wózków widłowych. Jednokierunkowy ruch ładunków obniża ryzyko kolizji między pracownikami kompletacyjnymi a zespołem odpowiedzialnym za rozładunek aut dostawczych.
Sam moduł przepływowy funkcjonuje najskuteczniej jako zintegrowany element większego ekosystemu transportowego. Wymaga on ścisłej współpracy ze stanowiskami montażowymi, stołami do okuwania oraz mobilnymi jednostkami przewozowymi. Firma GK Product jako wytwórca specjalistycznego wyposażenia magazynowego dla stolarki dostarcza ramy i stelaże precyzyjnie dopasowane do geometrii wózków segregacyjnych czy stojaków typu A. Takie spięcie stacjonarnej zabudowy z wewnętrznym taborem kołowym utrzymuje ciągłość podawania długich elementów, eliminując potrzebę ręcznego przenoszenia ciężkich szyb na stanowiska szklenia.
Wdrożenie grawitacyjnego obiegu surowców realnie przyspiesza cykl wytwórczy w fabrykach o stałym, wysokim wolumenie przerobu okien i drzwi. Konstrukcja ta wykazuje największą skuteczność przy obsłudze asortymentu o powtarzalnych gabarytach i szybkiej rotacji, gdzie każda zaoszczędzona minuta poprawia całkowity wynik zmiany. W obiektach operujących na mniejszej powierzchni lub przetwarzających mocno niestandardowe profile architektoniczne celowe staje się łączenie torów spadowych z klasycznymi regałami wspornikowymi. Równoległe wykorzystanie stacjonarnych buforów rolkowych i mobilnych stojaków ekspedycyjnych buduje elastyczne środowisko pracy, zdolne do błyskawicznej adaptacji wobec zmiennego portfela zamówień.
Polecane artykuły

Zmiany zwyrodnieniowe stawu kolanowego

Skutki uzależnień

Pochówek zgodny z prawem
